
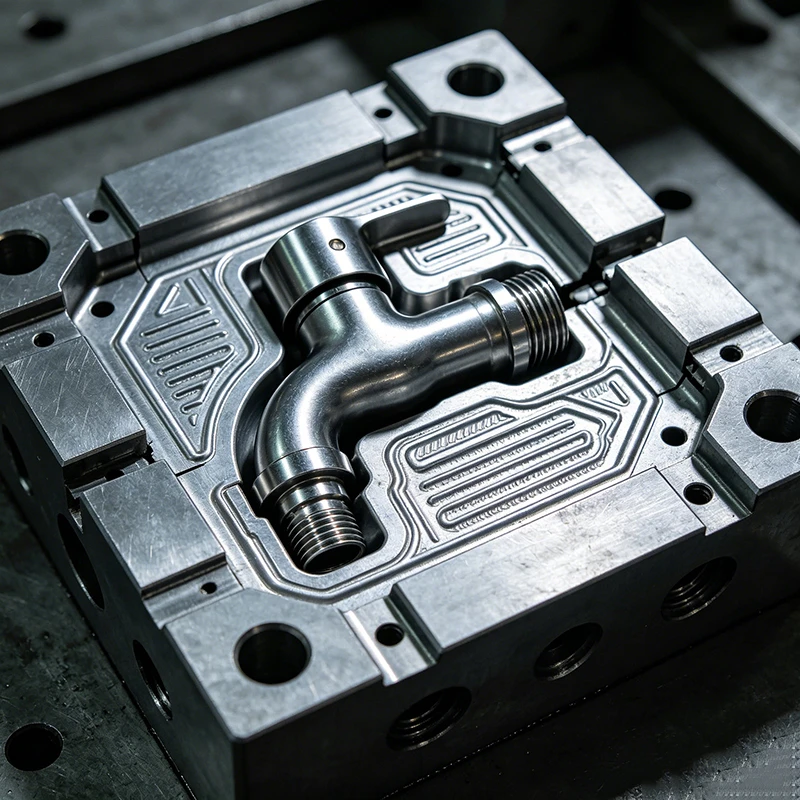
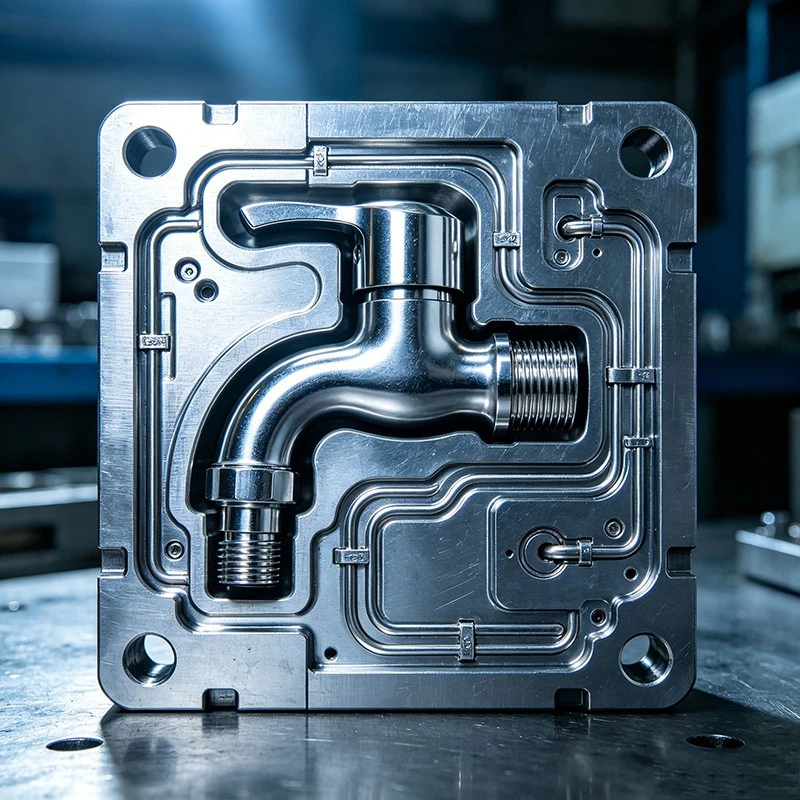
Наша прес-форма для лиття під тиском для водопровідних кранів — це спеціальний інструмент для лиття під тиском зі сплаву цинку, призначений для виготовлення корпусів змішувачів, ручок кранів, водорозбірних отворів та інших компонентів обладнання для ванної та кухні. Виготовлений із термічно обробленої сталі та прецизійно оброблених порожнин, він підтримує повторюване виробництво лиття для виробників сантехнічного обладнання.
Технічні характеристики
| Параметр | Специфікація |
|---|---|
| Тип цвілі | Прес-форма для лиття під тиском з цинкового сплаву |
| Застосовний матеріал | Цинковий сплав |
| Формова сталь | Термічно оброблена прес-форма |
| Порожнинне покриття | Обробка з ЧПУ та полірування дзеркал |
| Номер порожнини | Поодинокі або множинні порожнини |
| Система охолодження | Вбудовані охолоджуючі напрямні |
| Система викиду | Стандартизована структура викиду |
Формовані компоненти
Спеціальні конструкції порожнин для корпусів змішувачів із цинкового сплаву, включаючи монтажні секції та сполучні конструкції.
Конструкції прес-форм для різних форм ручок, профілів захоплення та особливостей встановлення.
Інструменти для корпусів носиків змішувачів і випускних конструкцій на основі визначених креслень компонентів.
Прес-форми для з’єднувальних корпусів із цинкового сплаву, адаптерів і відповідних компонентів сантехнічного обладнання.
Спеціальний дизайн форми для змішувача
Складна геометрія крана
Ми розробляємо порожнинні та серцеві структури навколо контурів корпусу змішувача, профілів ручок і геометрії виходу води, щоб відтворити необхідну форму компонентів.
Додаткові функції та функціональні розділи
Структура прес-форми налаштовується відповідно до монтажних отворів, з’єднувальних елементів та інших геометричних деталей, зазначених у кресленнях компонентів.
Організація розпалювання
Ми налаштовуємо структуру викиду, щоб плавно вивільняти литі компоненти змішувача, одночасно зменшуючи ризик залипання та пошкодження поверхні.
Механічна обробка та обробка поверхні
Порожнини, оброблені з ЧПУ
Ми використовуємо прецизійне фрезерування з ЧПК для обробки порожнин прес-форми та підтримки узгодженості розмірів у виробничих циклах.
Поверхні з дзеркальним поліруванням
Полірування порожнини допомагає досягти більш гладких ливарних поверхонь, забезпечуючи відповідну початкову обробку для подальших операцій обрізання, механічної обробки та полірування.
Точність закриття форми
Точні сполучні поверхні допомагають контролювати невідповідність ліній роз’єднання та зменшують утворення спалаху під час лиття під тиском.


Контроль потоку й температури лиття
Інтегрована система годування
Ми налаштовуємо схему подачі та каналу відповідно до геометрії компонентів, щоб підтримувати послідовне заповнення розплавленим сплавом.
Конструкція охолоджувального каналу
Інтегровані канали охолодження допомагають регулювати температуру форми та керувати умовами охолодження під час повторюваних циклів лиття.
Контроль дефектів лиття
Наша конструкція форми враховує вимоги до заповнення, вентиляції та охолодження, щоб зменшити ризик захоплення повітря, усадки та неповного заповнення. Фактичні результати лиття залежать від властивостей сплаву та параметрів процесу.
Параметри налаштування
| Елемент налаштування | Доступні опції |
|---|---|
| Дизайн прес-форми | Спеціальні 2D-креслення, 3D-моделі CAD, розробка на основі зразків |
| Порожнина цвілі | Однопорожнинні, багатопорожнинні |
| Формова сталь | Різні сорти сталі залежно від виробничих вимог |
| Будова порожнини | Нестандартні дизайни порожнин, стрижнів, слайдів і вставок |
| Система воріт | Індивідуальна схема литника, бігуна та воріт |
| Система охолодження | Схема каналу охолодження на основі геометрії деталей |
| Система викиду | Індивідуальний виштовхувач і механізми виштовхування |
| Оздоблення поверхні | Стандартна обробка, полірування, дзеркальна поліровка |
| Розміри форми | Специфікація машини для лиття під тиском |
| Запчастини | Змінні вставки та компоненти форми |
Контроль якості
Твердість прес-форми:Ми використовуємо твердомір за Роквеллом, щоб перевірити твердість формованої сталі відповідно до вимог термічної обробки.
Перевірка розмірів порожнини:ШМ і прецизійні вимірювальні прилади використовуються для перевірки розмірів порожнини, точності позиціонування та критичних допусків за затвердженими кресленнями.
Випробування складання прес-форми:Ми перевіряємо вирівнювання прес-форми, рух слайда та роботу ежектора, щоб виявити перешкоди або ненормальний рух.
Тестування каналу охолодження:Випробування тиском використовується для перевірки цілісності каналу охолодження та виявлення можливого витоку.
Пробна інспекція лиття:Ми перевіряємо пробні зразки на наявність відхилень у розмірах, спалаху, неповного заповнення та дефектів поверхні перед прийняттям інструменту.
Записи якості:Результати твердості, звіти про перевірку розмірів і записи пробних зразків зберігаються для перевірки проекту.
FAQ
Яка мінімальна кількість замовлення для форми для лиття під тиском для водопровідного крана?Наш стандартний MOQ - це 1 повний набір форм. Ми приймаємо окремі проекти інструментів для нестандартних компонентів змішувачів, не вимагаючи замовлення кількох форм.
Скільки часу займає виготовлення форми для лиття під тиском для крана з цинкового сплаву?Стандартний індивідуальний проект прес-форми зазвичай займає 30–45 днів після затвердження креслення та дизайну форми. Складні конструкції та інструменти з кількома порожнинами можуть вимагати додаткового часу.
Який очікуваний термін служби форми для лиття під тиском із цинкового сплаву?Типовий промисловий стандарт для форм для лиття під тиском зі сплаву цинку становить 200 000–500 000 ударів. Фактичний термін служби залежить від форми сталі, термічної обробки, умов лиття та обслуговування.
Кому належить спеціальна форма для лиття під тиском після оплати?Право власності на форму визначається в договорі купівлі-продажу. Ми можемо визначити право власності на інструменти, умови зберігання та умови передачі форми в контракті до початку виробництва.
Чи можете ви відремонтувати або оновити існуючу форму для лиття під тиском крана?так Ми можемо оцінити наявні інструменти на предмет зносу порожнин, пошкоджених вставок, зносу роздільної поверхні та механічних проблем, а потім оцінити необхідні ремонтні або відновлювальні роботи.
Які фактори визначають цінову пропозицію на форму для лиття під тиском для водопровідного крана?Ціна в основному залежить від розміру та складності компонентів, марки сталі прес-форми, кількості порожнин, механізмів ковзання та сердечника, вимог до обробки та очікуваного обсягу виробництва.
Запитайте пропозицію на форму для лиття під тиском
Надішліть нам креслення компонентів змішувача або вимоги до проекту, щоб обговорити розробку спеціальної форми.
Надіслати запитПопулярні Мітки: прес-форми для лиття під тиском водопровідного крана, виробники, постачальники, фабрика прес-форм для лиття під тиском водопровідного крана


